پردازش بیکار عمدتاً شامل الزامات فرآیند دو بخش است: بدنه بیکار و شفت بیکار.
(1) پردازش بدنه غلتکی
در عمل، پر کردن ماشین ابزار، صفحه صاف انتهایی تراش، پخ زدن، توقف چرخش و غیره همگی روش های پردازش سنتی هستند. کاستیهای زیادی در این روشهای پردازش وجود دارد، مانند بستن در دو انتها در دو زمان، اطمینان از هم محوری دو چرخش دشوار است و انعطافپذیری چرخش غلتک ضعیف است که بر عمر مفید غلتک تأثیر میگذارد.
علاوه بر این، کنترل مرکز بدنه غلتک دشوار است و باید به صورت دستی کنترل شود، در نتیجه خطای بزرگی ایجاد می شود و به راحتی جهت محوری ایجاد می شود.
تکانه کانال خیلی بزرگ یا خیلی کوچک است و شکاف به درستی تنظیم نشده است و چرخش را نمی توان به طور انعطاف پذیر کنترل کرد. روش پردازش پیشرفته تر با سه مرحله زیر تکمیل می شود: استفاده از ابزار دستگاه برش لوله غلتکی، تجهیزات برش لوله فولادی غلتکی نوار نقاله است، هر دو انتهای پخ به طور خودکار در یک زمان تکمیل می شود.
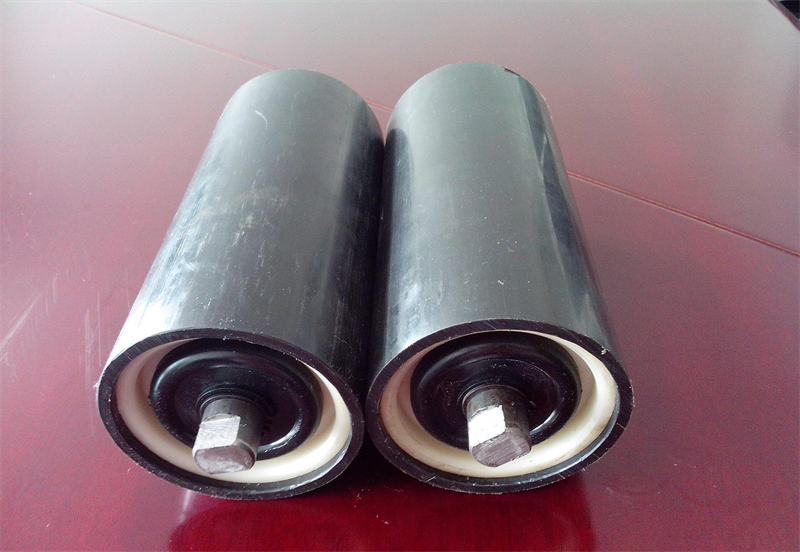
حفاری: ماشین ابزار مورد استفاده در این عملیات یک دستگاه حفاری اتوماتیک دو سر لوله فولادی است، این ماشین ابزار یک تجهیزات ویژه برای اتوماسیون است، می تواند دو سر لوله غلتکی نوار نقاله را پردازش کند و همزمان پردازش شود و پردازش دهان در هر دو انتها می تواند همزمان تکمیل شود، و پردازش انواع دهانه های غلتکی از لوله های غلتکی. در داخل و خارج از کشور نیز می توان با ماشین ابزار پردازش کرد. مزایای پردازش آن عبارتند از: دقت پردازش بدنه بالا، سرعت سریع، بستن یکباره و پردازش همزمان هر دو انتهای دهان برای اطمینان از هم محوری.
جوشکاری: بین بدنه غلتکی و صندلی یاتاقان مهر زنی که با جوشکاری تکمیل می شود، در این مقاله استفاده از دستگاه جوش اتوماتیک محافظ گاز CO2 دو سر، درجه بالایی از اتوماسیون و می تواند در همان زمان پردازش شود، نه تنها برای اطمینان از هم محوری، بهبود کیفیت جوش، بلکه همچنین کاهش شدت کار.
(2) پردازش شفت بیکار
ماشینکاری شفت بیکار از چرخش ریز وسط دوتایی یا چرخش خشن استفاده می کند و سپس پس از سنگ زنی در مرکز دوتایی، مزیت این روش پردازش این است: اطمینان از الزامات هم محوری و الزامات نهایی تناسب در یاتاقان نصب شده.